www.przemysl-polska.com
19
'26
Written on Modified on
DMG MORI wprowadza probeSET do automatycznej kalibracji sond pomiarowych w przestrzeni roboczej maszyny
Firma DMG MORI opracowała probeSET – zautomatyzowany system kalibracji, który kalibruje sondy pomiarowe obrabiarki w 60 sekund bez ręcznego mocowania i ingerencji operatora.
en.dmgmori.com
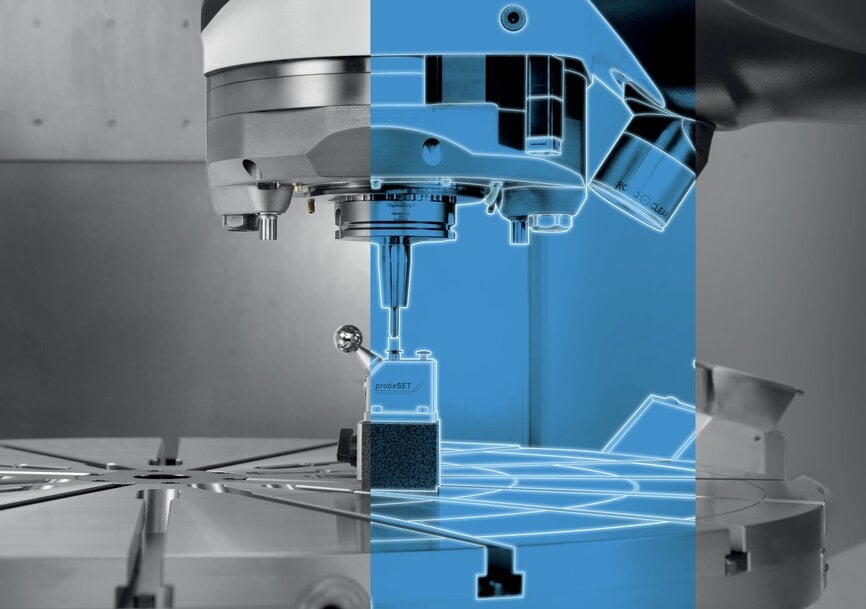
DMG MORI wprowadziło probeSET, rozwiązanie do kalibracji sond elektrostykowych zaprojektowane w celu automatyzacji weryfikacji i ustawiania sond bezpośrednio w centrach obróbczych CNC. Opracowany w odpowiedzi na wymagania kalibracyjne wynikające z wymiany oprawek narzędziowych, regulacji wrzeciona, wymiany sond lub wahań termicznych na hali produkcyjnej, system eliminuje konieczność ręcznej ingerencji operatora. Kalibracja odbywa się całkowicie wewnątrz zamkniętej przestrzeni roboczej maszyny za pośrednictwem zintegrowanego cyklu technologicznego, eliminując etapy ręcznego mocowania podczas zerowania trzpienia sondy (trzpienia Z), co zapewnia stałą dokładność pomiaru detali.
Zintegrowana architektura kalibracji i czasy cyklu
Architektura sprzętowa umieszcza wzorcową kulę kalibracyjną bezpośrednio na ruchomym trzpieniu Z, zmniejszając liczbę komponentów i przyspieszając procedury przezbrajania w porównaniu z tradycyjnymi, wieloczęściowymi przyrządami mocującymi. Podczas automatycznych procedur kontrolnych system ocenia i rejestruje przesunięcie środka sondy, promień efektywny końcówki pomiarowej, długość sondy oraz opcjonalne punkty pomiarowe 3D. Wskaźniki operacyjne i historyczne wartości pomiarowe są dokumentowane w automatycznych raportach kalibracyjnych.
Oceniając wydajność cyklu na centrum obróbczym DMU 65 monoBLOCK, probeSET wykonuje pełną sekwencję kalibracji w 60 sekund. Automatyzacja procesu zapobiega błędom pozycjonowania ze strony człowieka i eliminuje odchyłki przekraczające 8 µm, które często występują podczas procedur ręcznego bazowania. Pakiet produktu zawiera mechaniczną konstrukcję mocującą oraz dedykowane makra oprogramowania sterującego maszyną, obsługiwane w obrabiarkach serii monoBLOCK, H monoBLOCK, duoBLOCK i Portal, a także w centrach obróbczych DMU Gantry oraz DMU/DMC 55 H TWIN.
Trzyczęściowy ekosystem precyzyjnej obróbki
Automatyczny system kalibracji sondy działa równolegle z dwoma komplementarnymi cyklami dokładnościowymi w portfolio DMG MORI:
- VCS Complete 2.0: Rekalibruje i kompensuje wieloosiowe wolumetryczne błędy pozycjonowania w całej przestrzeni roboczej maszyny.
- 3D-quickSET 2.0: Sprawdza, weryfikuje i koryguje geometrię kinematyczną osi obrotowych i uchylnych w maszynach 5-osiowych.
Dodatkowy kontekst
Ta sekcja szczegółowo opisuje specyfikacje techniczne nieuwzględnione w pierwotnym komunikacie prasowym.
Kalibracja sondy pomiarowej w przestrzeni roboczej maszyny kompensuje mechaniczne ugięcie trzpienia pomiarowego, zmienność drogi przełączania (błędy lobingu) oraz bicie wrzeciona przy różnych kątach zadziałania. Kinematyczne sondy stykowe wykorzystujące trójpunktowe gniazda stykowe wykazują trójkątne odchyłki lobingu spowodowane różnymi siłami wyzwalania, w zależności od tego, czy trzpień odchyla się w kierunku par kulek stykowych, czy pomiędzy nie. Kalibracja sondy względem precyzyjnej kuli wzorcowej (zazwyczaj wykonanej z azotku krzemu klasy 5 lub węglika wolframu o odchyłkach kulistości poniżej 0,13 µm) oblicza efektywny wektor promienia elektrycznego, zamiast opierać się wyłącznie na nominalnej średnicy mechanicznej kulki pomiarowej. Ponadto integracja długości sondy i korekt bicia bezpośrednio z rejestrami zarządzania narzędziami CNC — takimi jak tabele narzędziowe Sinumerik 840D sl / ONE lub parametry kompensacji Heidenhain TNC — pozwala szybkim pętlom wejść sygnału pomiarowego (skip-signal) rejestrować współrzędne przedmiotu obrabianego z powtarzalnością poniżej mikrometra w zróżnicowanych cyklach termicznych hali produkcyjnej.
Opracowane przez Romilę DSilva, redaktorkę Induportals, przy wsparciu SI.
Ta sekcja szczegółowo opisuje specyfikacje techniczne nieuwzględnione w pierwotnym komunikacie prasowym.
Kalibracja sondy pomiarowej w przestrzeni roboczej maszyny kompensuje mechaniczne ugięcie trzpienia pomiarowego, zmienność drogi przełączania (błędy lobingu) oraz bicie wrzeciona przy różnych kątach zadziałania. Kinematyczne sondy stykowe wykorzystujące trójpunktowe gniazda stykowe wykazują trójkątne odchyłki lobingu spowodowane różnymi siłami wyzwalania, w zależności od tego, czy trzpień odchyla się w kierunku par kulek stykowych, czy pomiędzy nie. Kalibracja sondy względem precyzyjnej kuli wzorcowej (zazwyczaj wykonanej z azotku krzemu klasy 5 lub węglika wolframu o odchyłkach kulistości poniżej 0,13 µm) oblicza efektywny wektor promienia elektrycznego, zamiast opierać się wyłącznie na nominalnej średnicy mechanicznej kulki pomiarowej. Ponadto integracja długości sondy i korekt bicia bezpośrednio z rejestrami zarządzania narzędziami CNC — takimi jak tabele narzędziowe Sinumerik 840D sl / ONE lub parametry kompensacji Heidenhain TNC — pozwala szybkim pętlom wejść sygnału pomiarowego (skip-signal) rejestrować współrzędne przedmiotu obrabianego z powtarzalnością poniżej mikrometra w zróżnicowanych cyklach termicznych hali produkcyjnej.
Opracowane przez Romilę DSilva, redaktorkę Induportals, przy wsparciu SI.